


راهنمای فنی برش دقیق، کنجسازی و پنهانکردن درزهای ترمووال فومی


خلاصه در یک نگاه
ترمووال فومی برای برش بدون لهشدگی و اجرای اتصالات نامرئی، نیازمند کاتر تیغه ۳۰ درجه، خطکش فولادی ضدلغزش و تکنیک کات دومرحلهای است؛ در مرحله نخست، روکش سطحی پیویسی با زاویه خوابیده خطاندازی میشود تا از سفیدشدگی و پارگی لبه ممانعت شود و در مرحله دوم، هسته فومی با زاویه حمله ۳۰ درجه قطع میگردد. کنجهای بیرونی با فارسیبر ۴۶ درجه (پخ منفی) جفت میشوند، کنجهای داخلی با تخلیه شیار V-Groove در پشت پنل بدون برش روکش تا میخورند و درزهای عمودی نیز با همپوشانی فاق و زبانه در جهت تابش نور و ماستیک مات اکریلیک محو میشوند. رعایت این توالی فنی، تلورانس خطا را به صفر رسانده و نمایی یکپارچه، شاقول و با دوام سازهای بالا ایجاد میکند.
فهرست مطالب7 بخش
اجرای بینقص ترمووالهای فومی با تراکم بالا نیازمند کنترل کامل بر فشار مکانیکی وارده بر قطعه حین برش است. ساختار سلولی فوم پلیاستایرن یا پلییورتان با کوچکترین نیروی نامتعامد دچار فشردگی موضعی میشود؛ این تغییر فرم، خط برش را از حالت گونیا خارج کرده و درز اتصالات را در نورپردازیهای خطی و شیبدار نمایان میسازد. مهار این چالش منوط به شناخت دینامیک ابزار برش و استفاده از ادوات مهارکننده لغزش است.
| مرحله اجرایی | چالش رایج فنی | ابزار تخصصی مورد نیاز | دستورالعمل کلیدی جهت اجرا |
| برش طولی تایل | تخریب زبانه و کاهش استحکام اتصال | کاتر ۳۰ درجه + خطکش نئوپرن | هدایت پیوسته تیغ از بستر پشتی و مماس با ریشه فاق |
| برش عرضی اسلات | لهشدگی فوم و سفیدشدگی لبه PVC | کاتر زاویهدار + پد خودترمیم ۵ لایه | خطاندازی سطحی اولیه و کات عمقی مجزا در پاس دوم |
| کنج محدب (بیرونی) | بیرونزدگی هسته و بازماندن درز | جیگ زاویهدار + فارسیبر دستی | اعمال زاویه پخ منفی ۴۶ درجه برای تماس کامل لبههای نما |
| کنج مقعر (داخلی) | ناپایداری و پارگی پوسته رویه | رنده شیارزن دستی فوم | تخلیه ۹۰ درجه فوم از پشت پنل بدون آسیب به فیلم سطحی |
| محوسازی درزها | شکست نور و نمایش خطوط اتصال | ماستیک مات اکریلیک + موم رندهای | چیدمان هماهنگ با نور پنجره و پرکردن شیار با متریال بدون بازتاب |
چکلیست تجهیزات تخصصی؛ ابزارهای ضروری برای برش تمیز بدون لهشدگی بافت فوم
برای دستیابی به لبههای کاملاً عمود، بدون پلیسه و فاقد فرورفتگی، فراهم آوردن ابزارهای زیر در کارگاه یا محل نصب الزامی است:
- کاتر قلمی یا کاتر طراحی صنعتی با تیغه کربنی ۳۰ درجه: مجهز به مکانیزم قفل خودکار پیچی جهت ممانعت از بازی کردن تیغه تحت فشار جانبی.
- خطکش فولادی سختکاریشده با پایه ضدلغزش: ترجیحاً دارای لایه زیرین نئوپرن یا آجدار جهت تثبیت کامل روی روکش صیقلی ترمووال.
- شابلون گونیای لبهدار فلزی: با زاویه دقیق ۹۰ درجه و دیواره نگهدارنده برای همراستا کردن لبه پنل با محور برش.
- زاویهسنج بازویی دقیق (شابلون کنج): جهت برداشت زوایای نامتقارن دیوارهای ساختمان و انتقال مستقیم زاویه به پنل.
- پد برش خودترمیمشونده با تراکم ۵ لایه: جهت ایجاد بستری یکنواخت و جلوگیری از انحراف نوک تیغه در انتهای ضخامت قطعه.
- سنباده پرداخت فوم با مش نرم (شماره ۴۰۰ تا ۶۰۰): برای حذف پرزهای میکروسکوپی احتمالی در مقطع برش.
دلایل برتری کاترهای تیغه زاویهدار ۳۰ درجه نسبت به تیغههای پهن ساختمانی
تیغههای متداول ساختمانی عموماً با زاویه رأس ۴۵ یا ۶۰ درجه طراحی شدهاند. این هندسه پهن هنگام نفوذ در متریالهای تراکمپذیر، نیروی برشی را به یک نیروی فشاری عمودی تبدیل میکند. در ترمووال فومی، این فشار عمودی باعث فشردهشدن سلولهای هوای فوم پیش از بریدهشدن پوسته بیرونی میشود؛ در نتیجه پس از عبور تیغه و بازگشت الاستیک فوم، لبه قطعه دچار ناصافی و دندانهموشی خواهد شد.
در مقابل، تیغههای زاویهدار ۳۰ درجه عملکرد برشی متفاوتی ارائه میدهند:
۱. کاهش مقاومت پیشروی: زاویه تیز ۳۰ درجه سطح تماس اولیه را به حداقل رسانده و تنش تسلیم پوسته PVC یا لمینت روی فوم را بدون نیاز به نیروی دست بالا میشکند. ۲. برش مماسی به جای فشار گسترهای: این تیغهها فرآیند برش را از حالت «شکافتن با فشار» به حالت «بریدن لایهای پیوسته» تغییر میدهند که مانع از لهشدگی دیواره شیارها میشود. ۳. کنترل ابعادی در زوایای ظریف: رأس باریک تیغه ۳۰ درجه امکان مانور در امتداد لبههای باریک رگهها و شیارهای میانی ترمووال را فراهم ساخته و از لهشدن لبههای انتهایی در خروجی برش جلوگیری میکند.
نقش شابلونهای گونیایی، خطکشهای فولادی آجدار و زاویهسنجهای بازویی در دقت اتصالات
دستیابی به خطوط اتصال محو و بدون ژوئن نیازمند حذف خطاهای انسانی در اندازهگذاری و کنترل لغزش ابزار است:
- خطکشهای فولادی آجدار: روکشهای پلیمری و طرح چوب ترمووالها ضریب اصطکاک پایینی دارند. استفاده از خطکشهای فلزی ساده باعث سر خوردن ابزار در میانههای مسیر برش طولانی میشود. خطکشهای مجهز به نوار آجدار لاستیکی یا سطح اسیدکاریشده، با درگیر شدن یکنواخت با سطح پنل، نیاز به اعمال فشار بیش از حد دست روی خطکش را برطرف کرده و از تغییر شکل مقطعی فوم در اثر تکیه دادن دست جلوگیری میکنند.
- شابلونهای گونیایی: انحراف نیممیلیمتری در عرض یک شاخه ترمووال، در امتداد ارتفاع دیوار به خطایی چند سانتیمتری تبدیل میشود. شابلونهای گونیایی لبهدار با قفل شدن روی لبه طولی پنل، خط عمود مطلق را بدون تکیه بر تخمین چشمی تضمین میکنند و پدیده پلکانیشدن درزهای عرضی را به صفر میرسانند.
- زاویهسنجهای بازویی: به دلیل خطاهای ساختمانی و ناشاقولی دیوارها، کنجهای داخلی و خارجی در پروژههای واقعی به ندرت ۹۰ درجه دقیق هستند. زاویهسنجهای بازویی با برداشت مستقیم زاویه واقعی دیوار (اعم از حاده یا منفرجه)، امکان تقسیم دقیق زاویه به دو نیمزاویه مساوی برای برش فارسیبر را فراهم میسازند. این تطابق دقیق، پدیدار شدن درز V شکل در کنجها را خنثی کرده و همپوشانی کامل دو لبه را میسر میکند.
دستورالعمل اجرایی برش طولی و عرضی پنلهای فومی با روکش پیویسی
ترکیب روکش پلیمری سخت و هسته فومی انعطافپذیر، چالش اصلی در پردازش ترمووالها است. روکش پیویسی در برابر نفوذ مقاومت کششی بالایی نشان میدهد، در حالی که فوم زیرین در صورت اعمال فشار متمرکز، فوراً متراکم میشود. دستیابی به خط برش کارخانهای مستلزم تفکیک رفتار فیزیکی این دو لایه و بهکارگیری توالی مکانیکی مناسب در برشهای طولی و عرضی است.
روش کات طولی پیوسته از مجرای زبانه بدون تخریب ساختار قفلشونده تایل
در برشهای طولی در امتداد ارتفاع پنل، حفظ سلامت لبههای اتصال نری و مادگی اهمیت حیاتی دارد. هرگونه آسیب به زبانه، همپوشانی تایلها را مختل کرده و خط درز تیره بین اسلاتها ایجاد میکند:
۱. استقرار تایل بر بستر پشتیبان صلب: پنل را به پشت روی میز کار مستقر کنید تا نیروی برش به سطح رویه منتقل نشود و هندسه برآمدگیهای نما تغییر شکل ندهد. ۲. تنظیم خطکش داخل شیار هدایتگر: خطکش فولادی را دقیقاً مماس با ریشه زبانه قرار دهید. شیار اتصال خود به عنوان یک هدایتکننده طبیعی عمل میکند، اما نباید به عنوان تکیهگاه تیغه استفاده شود؛ سایش مستقیم فلز با لبه زبانه موجب ساییدگی لبه اتصال خواهد شد. ۳. نفوذ لایهای بدون انحراف جانبی: کات طولی باید در یک مسیر پیوسته و یکنواخت با سرعت حرکت ثابت دست انجام شود. توقف در میانه مسیر باعث ایجاد پلههای میکرونی در محل آغاز مجدد برش میشود. زاویه ورود تیغه به مجرای اتصال باید ثابت نگه داشته شود تا لبه باریک زبانه زیر فشار تیغه تغییر شکل ندهد.
تکنیک دو مرحلهای برش عرضی اسلاتهای دکوراتیو چوبی-فومی
برش مقطعی پنلها به دلیل تغییر متناوب ضخامت در بخش اسلاتهای برجسته و فواصل فرورفته، هرگز نباید در یک پاس انجام شود. اعمال فشار یکباره برای قطع کامل روکش و فوم، روکش پیویسی را در لبهها دچار کشیدگی و سفیدی میکند. تکنیک دو مرحلهای این تنش را به طور کامل مهار میکند:
- مرحله نخست؛ آزادسازی تنش سطحی: نفوذ کنترلشده با عمق حداکثر نیم میلیمتر صرفاً جهت جداسازی روکش پیویسی و الیاف چوبی روکش بدون ورود به بافت اصلی فوم.
- مرحله دوم؛ هدایت عمقی و جداسازی هسته: عبور مجدد تیغه از درون شیار ایجادشده با تکیه بر دیواره روکش و برش هسته متراکم با زاویه تند.
شیوه خطاندازی میکرونی بر سطح روکش مات جهت جلوگیری از پلیسهشدن لبهها
روکشهای پیویسی مات به دلیل ساختار ملکولی فشرده، در برابر برشهای عمودی با پلیسهشدن یا دندانهشدن لبه واکنش نشان میدهند. برای خطاندازی اولیه:
۱. کاتر ۳۰ درجه را با زاویه خوابیده (حدود ۱۵ تا ۲۰ درجه نسبت به سطح افق) روی خط برش مماس کنید. ۲. با وزنی معادل وزن خود ابزار و بدون فشردن دست به سمت پایین، نوک تیغه را یکبار در امتداد خطکش بکشید. این عمل صرفاً لایه فیلم پیویسی را بدون برش فوم، خراش مهندسیشده (خط شیار) میدهد. ۳. این شکست پیوسته در ساختار روکش مات، تمرکز تنش را از بین میبرد و در مرحله برش اصلی، مانع از کشیده شدن لبههای پلیمری و ایجاد پرز یا تغییر رنگ در حاشیه اسلاتها میشود.
تنظیم زاویه هدایت تیغ در لایه فوم پلیاتیلن برای جلوگیری از ناپایداری مقطع برش
لایه میانی فوم پلیاتیلن به دلیل تراکم الاستیک، میل طبیعی به پس زدن لبه برنده دارد. در صورت هدایت تیغه با زاویه ۹۰ درجه (عمود بر سطح)، نوک تیغه در توده سلولی فوم دچار لرزش جانبی شده و مقطع برش موجدار میشود:
- زاویه طولی پیشروی: زاویه بدنه کاتر با سطح پنل باید همواره روی ۳۰ تا ۳۵ درجه حفظ شود. این زاویه باعث میشود لبه برنده به جای فشردن سلولها، آنها را به صورت طولی برش دهد.
- محور جانبی تیغه: تیغه باید نسبت به صفحه افقی پنل زاویه دقیق ۹۰ درجه داشته باشد تا لبههای مقطع دچار کجی به سمت داخل یا خارج نشوند.
- تثبیت عمق خروج تیغ: طول آزاد تیغه نباید بیش از ضخامت کل پنل بهعلاوه ۳ میلیمتر باشد. آزاد بودن بخش زیادی از تیغه انعطافپذیری ناخواسته ایجاد کرده و انحراف مقطع برش را در انتهای ضخامت تایل رقم میزند.
اصول مهندسی اجرای اتصالات کنج؛ تسلط بر تقاطعهای داخلی و خارجی
تقاطعهای دیواری کانون توجه بصری در فضاهای داخلی هستند. هرگونه انحراف زاویهای، بازماندن درز یا لهشدگی فوم در کنجهای محدب (بیرونی) و مقعر (داخلی)، کیفیت بصری کل پروژه را مخدوش میکند. هسته تراکمپذیر پنلهای پلیمری در مواجهه با برشهای زاویهدار رفتاری کاملاً متفاوت با چوب طبیعی یا امدیاف صلب نشان میدهد؛ از این رو اجرای اتصالات در این نواحی نیازمند تکنیکهای هدایت هندسی و کنترل تغییر شکل الاستیک متریال است.
نحوه اجرای فارسیبر ۴۵ درجه با تکیهگاه زاویهدار در کنجهای محدب و بیرونی
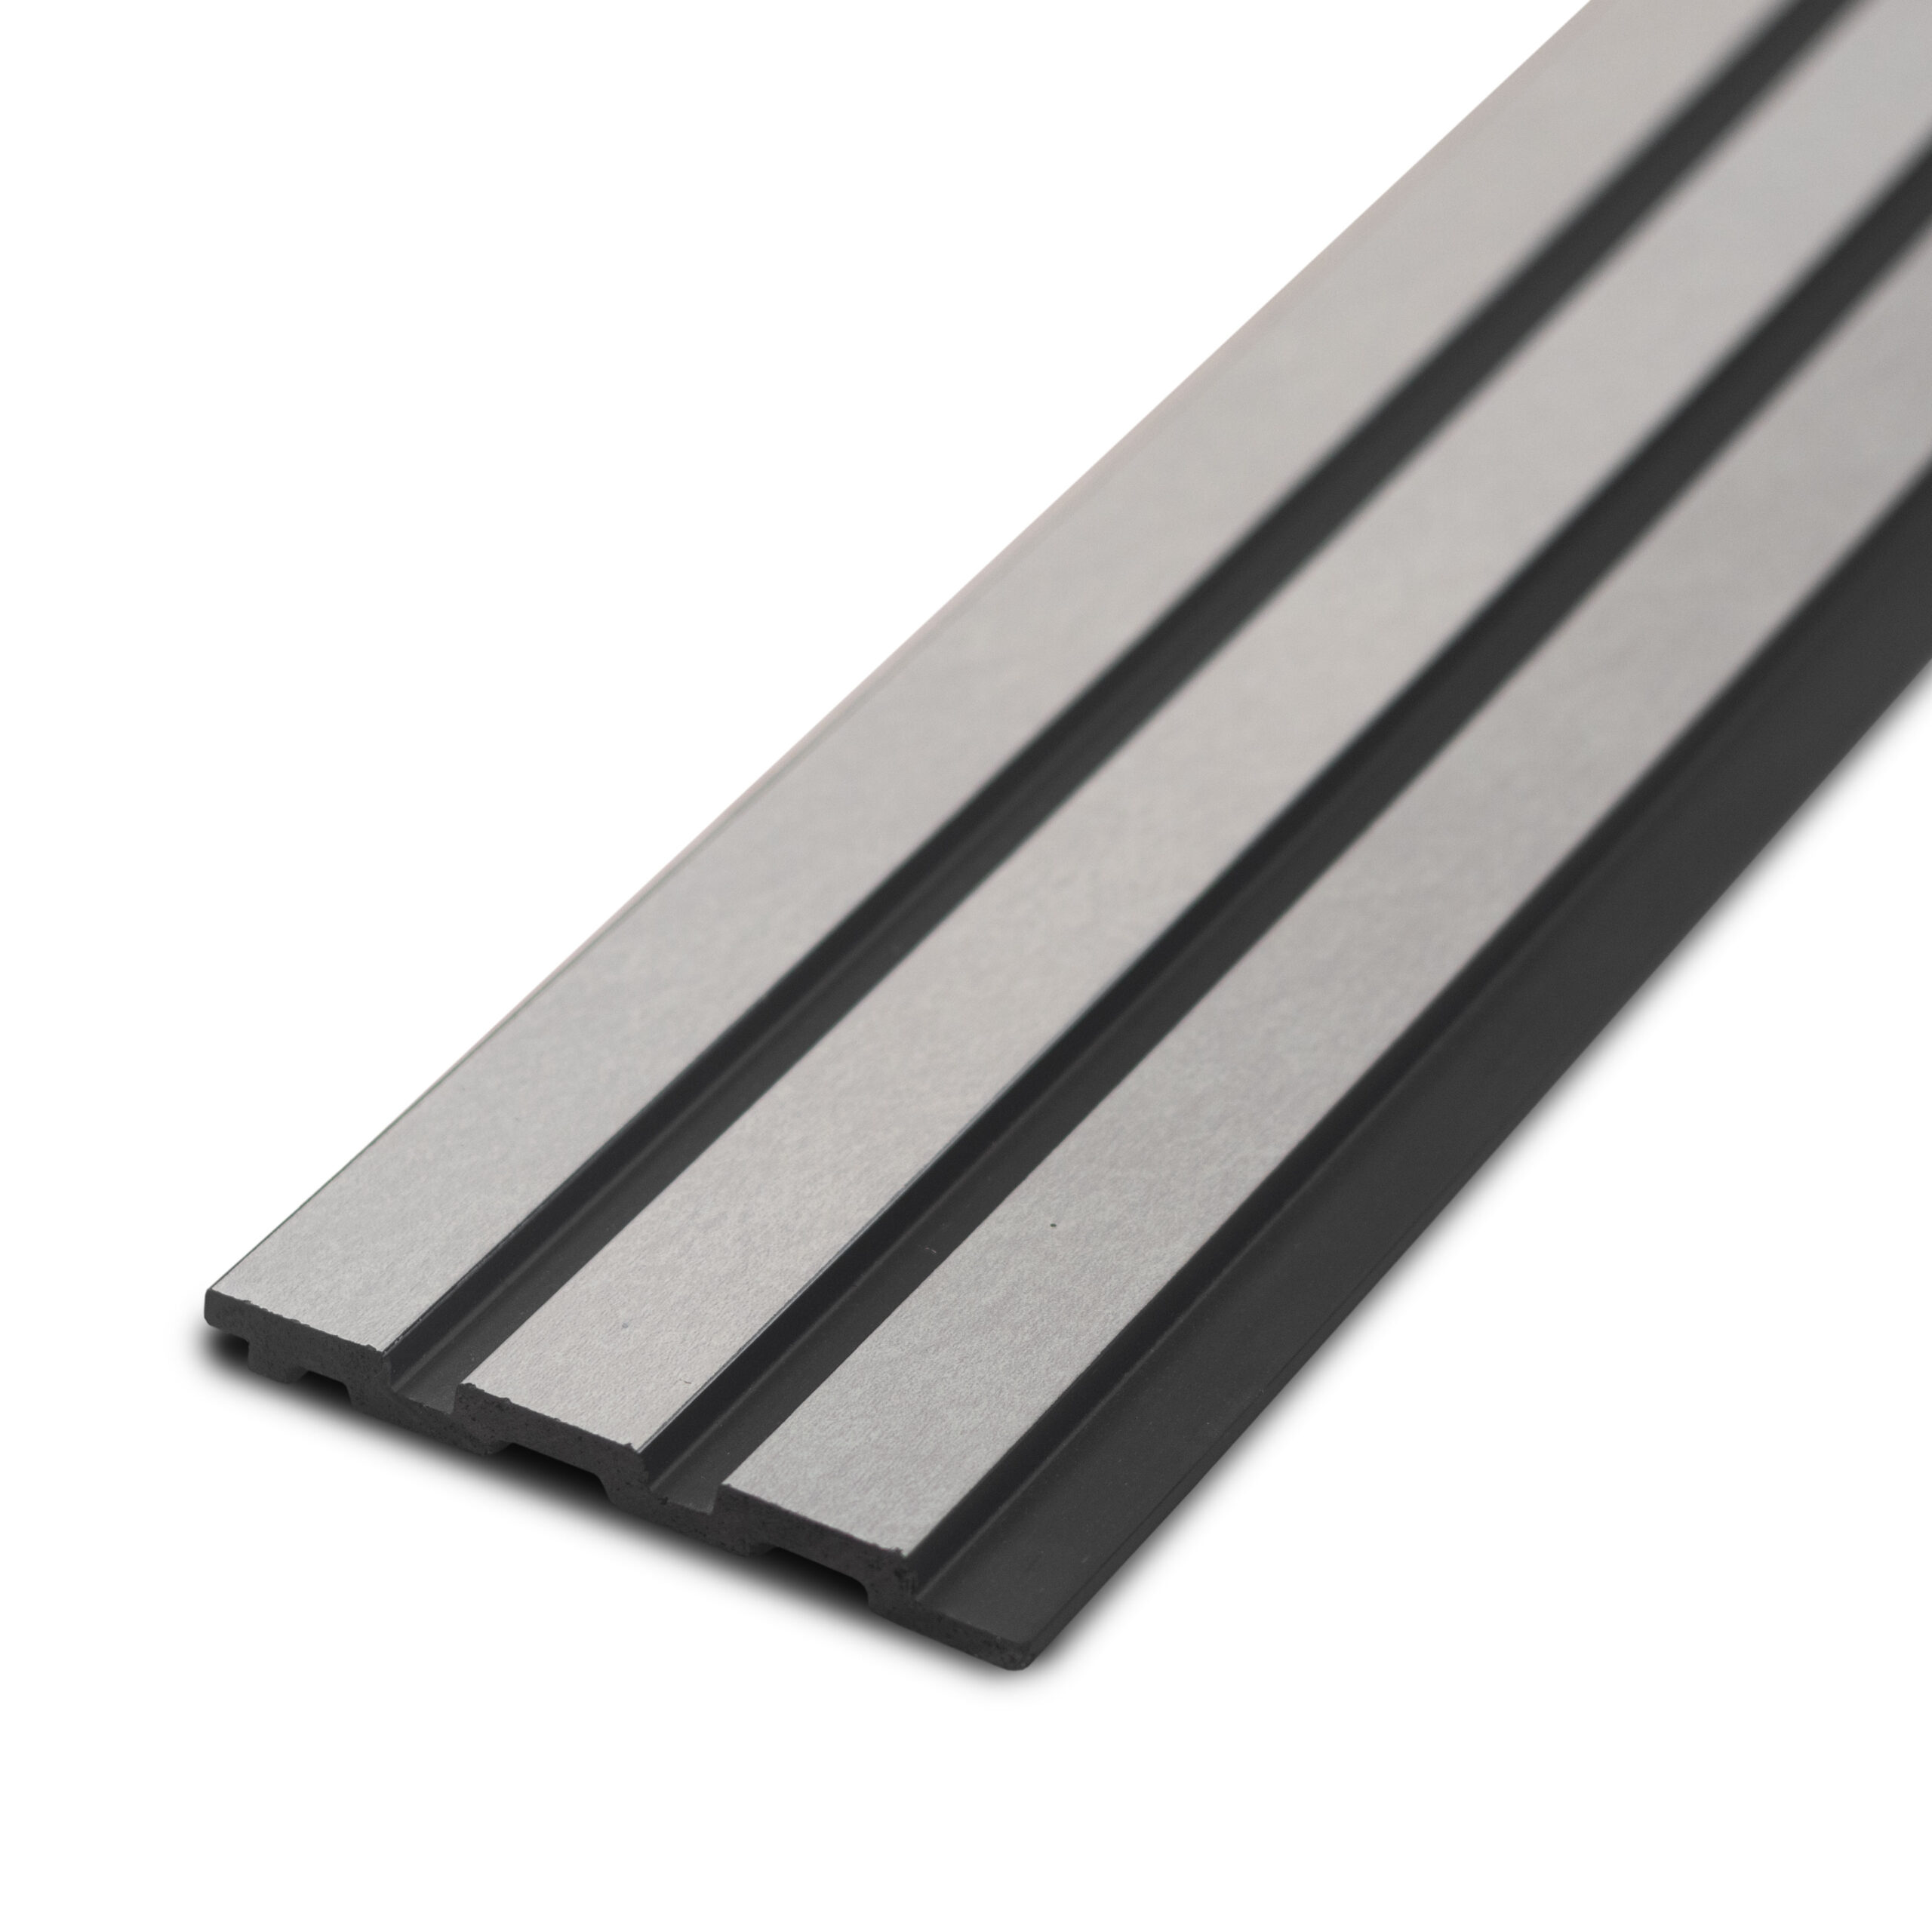
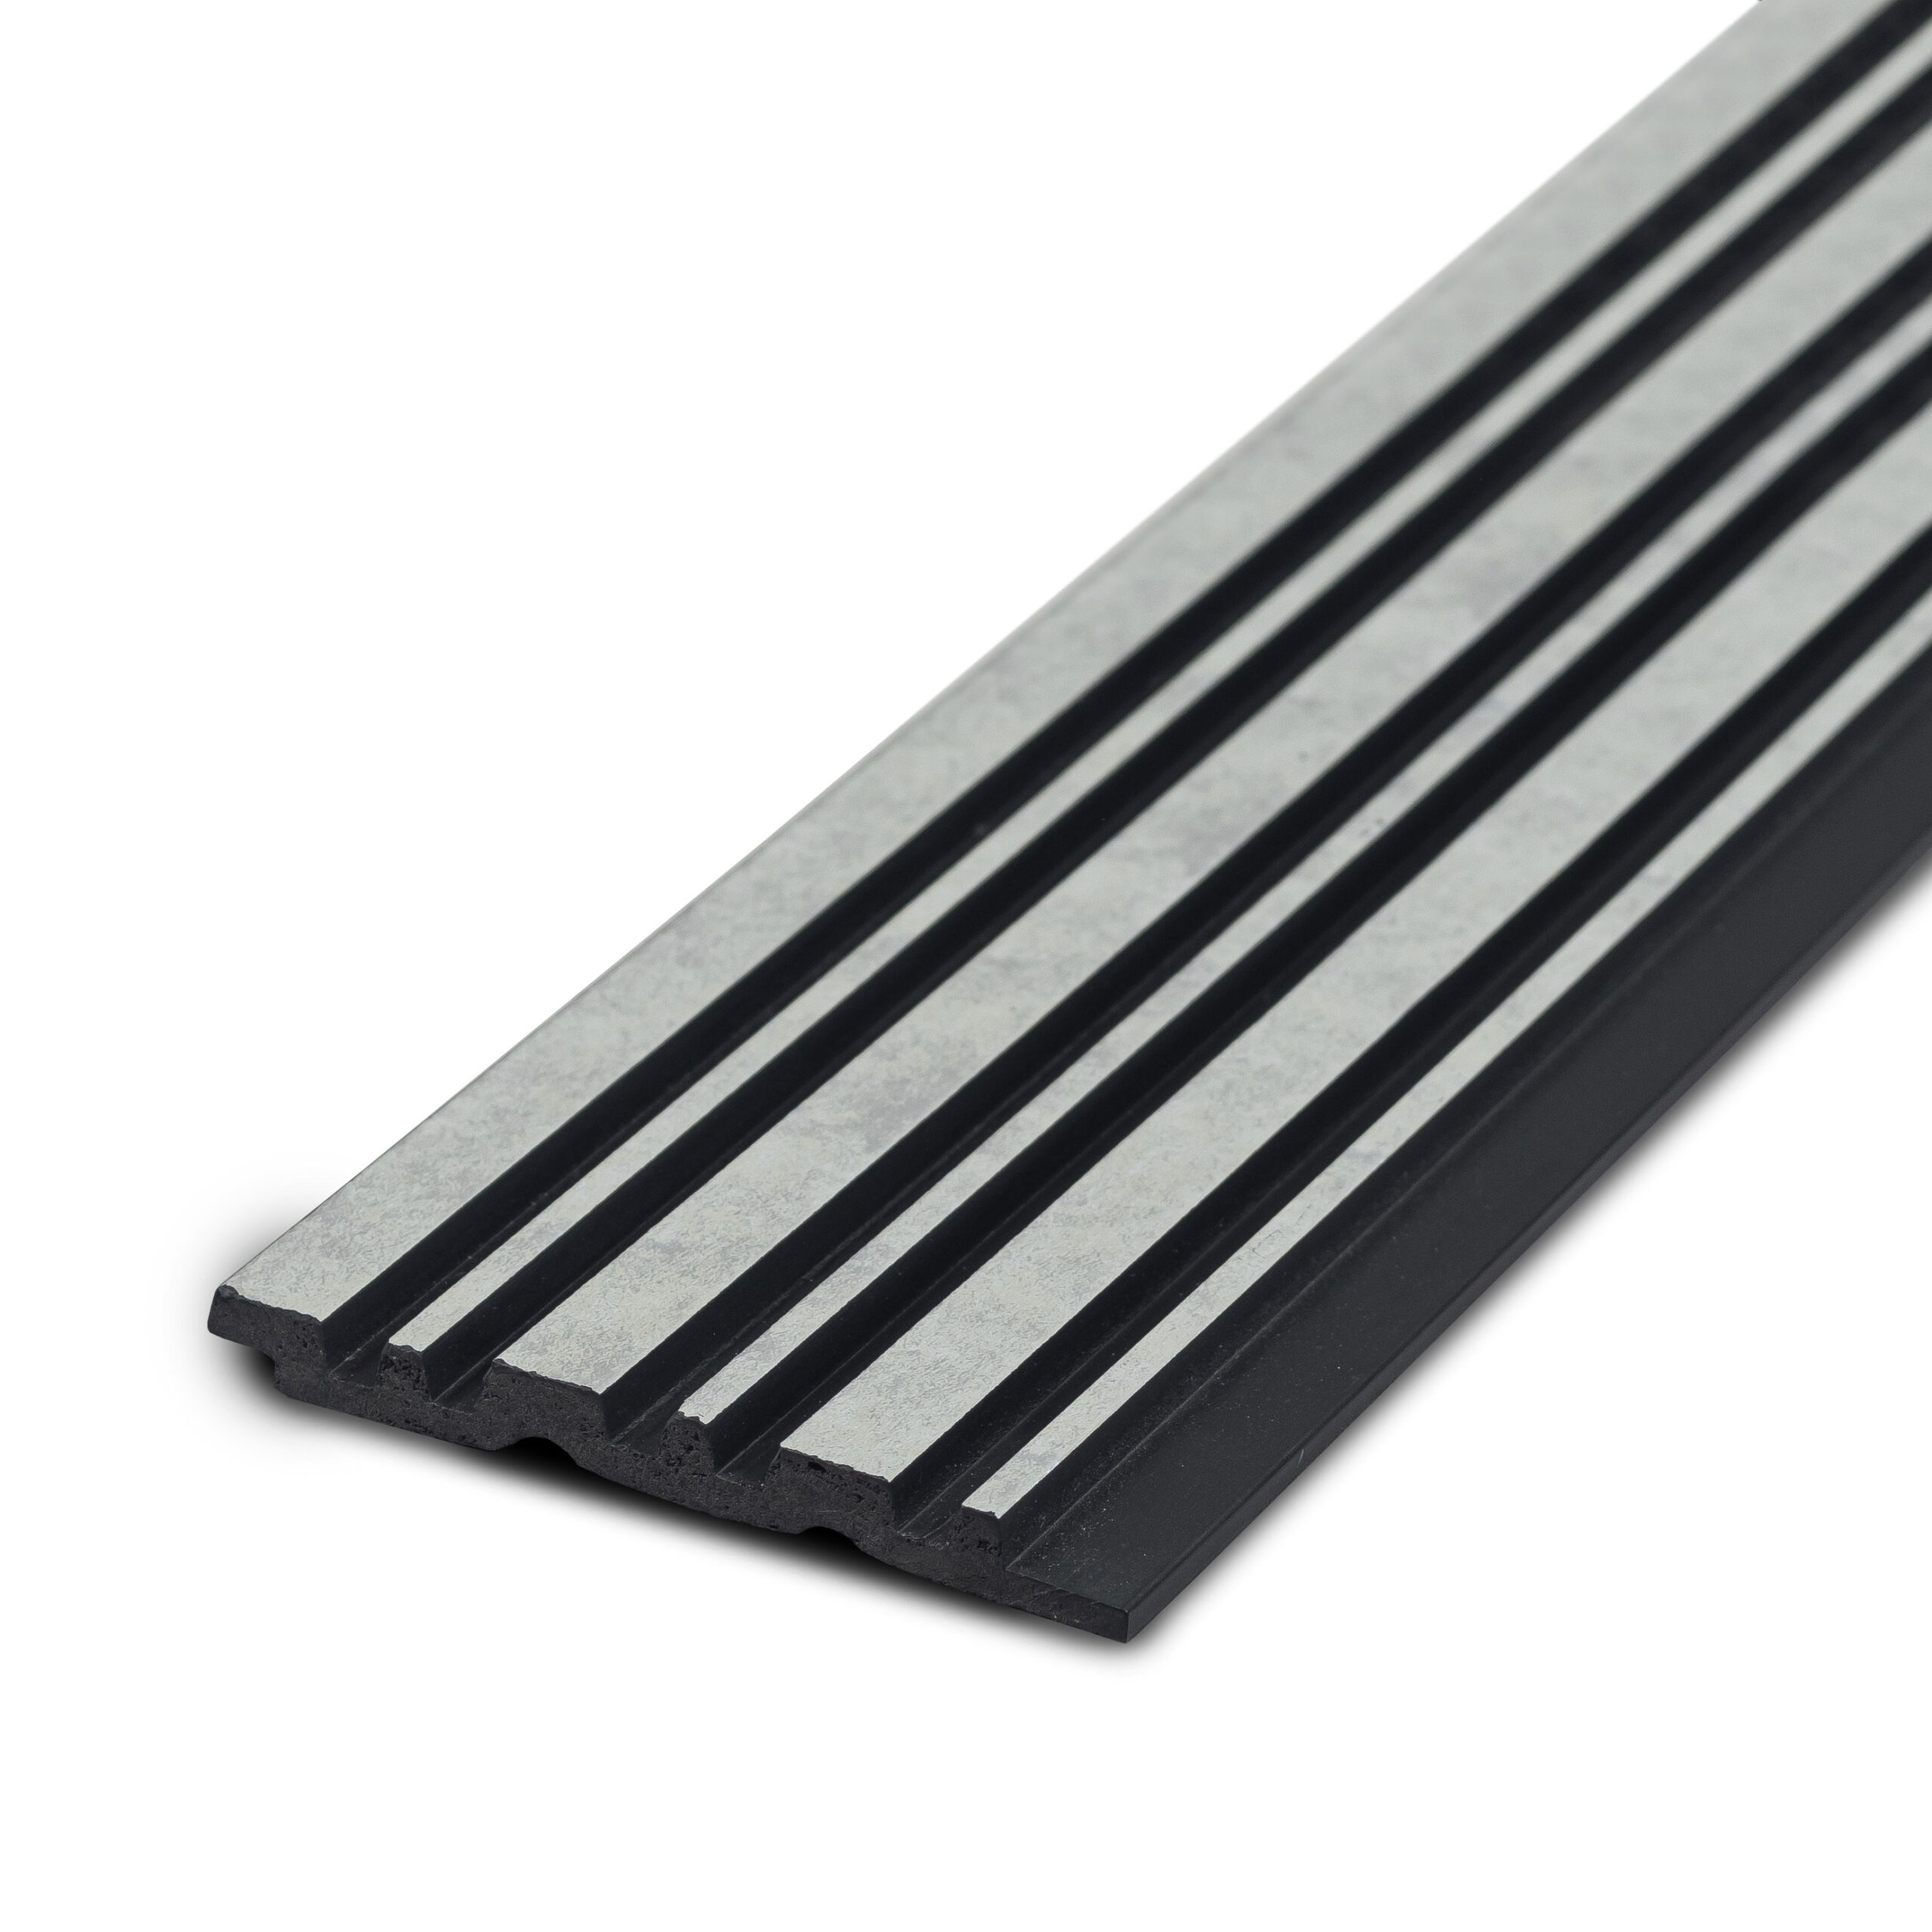
در کنجهای بیرونی، روکش و بافت فوم در معرض دید مستقیم دو سوی فضا قرار دارند. اتصال دو پنل در زاویه قائم نیازمند برش فارسی دقیق با زاویه برش ۴۵ درجه روی هر تایل است:
۱. استفاده از جیگ (تکیهگاه) شیبدار: به دلیل نرمی بافت فوم، نگهداشتن پنل با زاویه متغیر زیر دست امکانپذیر نیست و منجر به موجدار شدن خط تماس میشود. تایل باید درون یک بستر زاویهدار صلب قرار گیرد تا زاویه ۴۵ درجه در سرتاسر طول قطعه تثبیت شود. ۲. تنظیم پخ منفی (برش ۴۶ درجه): با تنظیم زاویه برش روی ۴۵٫۵ تا ۴۶ درجه، مقداری از ضخامت فوم در عمق داخلی اتصال بیشتر از لبه بیرونی تخلیه میشود. این شیب منفی تضمین میکند که لب به لب شدن دو تایل دقیقاً از خط نازک روکش صورت گیرد و مقاومت الاستیک مغز فوم مانع جفت شدن کامل لبههای بیرونی نشود. ۳. برش مماس از پشت به رو: نفوذ تیغه باید از سمت فوم به سمت پوسته روکش هدایت شود تا در آخرین لحظه برش، تیغ بدون هیچگونه تکیهگاه نامطمئن، لبه نهایی فیلم پلیمری را با یک برش کششی خالص قطع کند.
ترفند تخلیه شیاری فوم از پشت پنل (V-Groove) جهت خمش یکنواخت در کنجهای مقعر
در کنجهای داخلی، بهترین و پایدارترین اتصال، اتصالی است که در آن هیچ برشی روی روکش اصلی ایجاد نشود. شکستن پیوستگی روکش در گوشههای فرورفته باعث نمایان شدن خط اتصال و ریسک جداشدگی در طول زمان میشود:
- خطکشی خط تا از پشت: موقعیت دقیق کنج دیوار با خطکش فولادی در پشت پنل نشانهگذاری میشود.
- تخلیه شیار زاویهدار ۹۰ درجه: با استفاده از تیغ زاویهدار دوبل یا رندههای دستی شیارزن فوم، یک شیار متقارن V شکل با زاویه بازشدگی ۹۰ درجه در لایه زیرین ایجاد میشود.
- حفظ لایه فیلم سطحی: عمق شیار باید به گونهای کنترل شود که کل توده فوم برداشته شود اما لایه لمینت یا روکش پیویسی دستنخورده باقی بماند (باقی ماندن کسری از میلیمتر از ضخامت روکش).
- خمش و تثبیت: پنل با اعمال حرارت موضعی بسیار ملایم (سشوار صنعتی با دمای پایین) در امتداد شیار تا میشود. دو دیواره فوم داخل شیار به هم مماس شده و یک زاویه داخلی ۹۰ درجه کاملاً یکپارچه، بدون درز و با خط خمش یکدست به وجود میآورند.
راهکار مهار ناشاقولی دیوار در محل اتصال پنل به گوشههای ناهماهنگ و قرنیزها
دیوارهای گچی و تقاطعهای ساختمانی به ندرت دارای شاقولی و تراز مطلق هستند. نصب پنلها بدون اصلاح این اعوجاجها باعث بازماندن درزهای گوهای و ناهمگونی در خط قرنیز میشود:
- شابلونبرداری خطی (Scribing): نخستین پنل مجاور کنج را با استفاده از تراز لیزری شاقول کرده و موقتاً مهار کنید. با کمک یک پرگار نجاری یا اسپیسر ثابت، انحرافات و پستیبلندیهای دیوار کناری را به موازات خط شاقول روی لبه پنل ترسیم و خطوط متغیر را برش دهید تا پنل دقیقاً بر فرم غیرگونیا منطبق شود.
- ایجاد ژوئن منفی با قرنیز: اتصال مستقیم تایل فومی به روی سطح فوقانی قرنیز معمولاً به دلیل شیبهای احتمالی قرنیز باعث انحراف تایلها میشود. ایجاد یک فاصله مهندسیشده (حدود ۲ تا ۳ میلیمتر) بین انتهای تایل و لبه بالایی قرنیز، خطای تراز افقی را در سایه این شیار محو میکند.
- استفاده از ماستیکهای اصلاحی همپایه: در صورت وجود شکافهای میکرونی در گوشههای نامتقارن، از ماستیکهای درزگیر پلییورتانی با الاستیسیته بالا و همرنگ با روکش تایل استفاده میشود. این ترکیبات ساختاری الاستیک دارند و ضمن پوشش خطاهای زاویهای دیوار، همراه با انقباض و انبساط متریال منعطف مانده و پوسته نمیشوند.
متدهای ناپدیدسازی درزهای اتصال و خطوط انطباق عمودی
پیوستگی بصری دیوارپوشهای ترمووال وابسته به پنهانسازی خطوط انطباق میان تایلها است. چشم انسان خطوط عمودی پیوسته را در کسری از ثانیه ردیابی میکند؛ بنابراین ناپدیدسازی درزها تنها یک فرآیند چسباندن ساده نیست، بلکه نیازمند مدیریت شکست نور، کنترل انعکاس و پوشش میکرونی فاصلهها با متریالهای همپایه بافت پنل است.
مکانیسم همپوشانی فاق و زبانه بر پایه زاویه تابش نور و شکست سایهها
هندسه فاق و زبانه در ترمووالهای فومی وظیفهای فراتر از تثبیت مکانیکی دارد؛ این سازوکار هدایت سایههای میکروسکوپی را کنترل میکند:
- جهتگزینی چیدمان نسبت به منبع نور اصلی: تایلها همواره باید در جهتی نصب شوند که لبه زبانه رو به سوی پنجره یا منبع نور متمرکز قرار گیرد. تابش زاویهدار نور مایل، سایه بسیار باریکی در لبه اتصال میاندازد؛ در صورتی که جهت زبانه همراستا با منبع نور چیده شود، سایه طبیعی به درون شیار اتصال پرتاب شده و خط درز در فرورفتگی مشکی یا تیره زیرین اسلات پنهان میشود.
- فشار انطباق الاستیک: اتصال دو تایل باید با فشاری مهارشده انجام گیرد تا لایه انعطافپذیر فوم در محل زبانه به میزان نیم میلیمتر فشرده شود. این تراکم سطحی، هرگونه فاصله هوایی میکرونی را مسدود کرده و از نفوذ پرتوهای نوری به لایه زیرین دیوار ممانعت به عمل میآورد.
- ترازسازی گامهای اسلات: ضخامت زبانه به گونهای محاسبه شده است که فاصله بین دو اسلات در مرز دو تایل مجاور، با فواصل طبیعی شیارهای داخلی پنل برابری کند؛ انطباق دقیق این فاصله چشم مخاطب را فریب داده و ادراک بصری یکپارچه پدید میآورد.
فرمولاسیون استفاده از ماستیکهای مات اکریلیک و مومهای اصلاحی همرنگ بافت چوب
استفاده از درزگیرهای نامناسب مانند چسبهای سیلیکونی یا ماستیکهای براق، به دلیل بازتاب متضاد نور، خط درز را دوچندان آشکار میسازد. پنهانسازی حرفهای نیازمند استفاده از ترکیبات فاقد بازتاب نوری است:
- ماستیکهای مات پایه اکریلیک: این ترکیبات به دلیل فرمولاسیون آبپایه، به بافت اسفنجی فوم صدمه نمیزنند و حلال پلیاستایرن یا پلیاتیلن نیستند. ماهیت کاملاً مات این ماستیکها پس از خشک شدن، درخشندگی کاذب ایجاد نمیکند و با ضریب انعکاس روکشهای طبیعی همخوانی دارد. تزریق بسیار ظریف در درزهای باریک و پرداخت فوری با لبه کاردک پلاستیکی، شکافها را بدون تغییر بافت سطحی پر میکند.
- مومهای اصلاحی سخت (رندهشونده): برای نقاطی که روکش طرح چوب دچار لبپریدگیهای جزئی شده است، مومهای فشرده پلیمری همرنگ رگههای چوب بهترین عملکرد را دارند. این مومها با مالش مکانیکی ملایم روی شکاف نرم شده، خط خالی را تسطیح میکنند و با داشتن رنگدانههای مات، جریان رگههای تایل را روی درز پیوند میدهند.
- برداشت اضافه مواد: عملیات تمیزکاری باید بلافاصله با پارچههای بدون پرز و بدون استفاده از حلالهای شیمیایی بر پایه تینر انجام شود تا روکش پیویسی آسیب نبیند.
کاربرد نوارهای تاشوی پلیمری و پروفیلهای نازک آلومینیومی در مرزهای پیرامونی
در مرزهای انتهایی دیوار، تقاطع با چهارچوب دربها، لبههای باز سقف و اتصال با سطوح دیگر، تایلهای ترمووال نیازمند قطعات قاببندی مکانیکی هستند تا مقطع اسفنجی فوم پوشانده شود:
- نوارهای تاشوی منعطف همرنگ: این قطعات باریک پلیمری با زاویه خمش قابل تنظیم، لبههای برشخورده را در کنجها و لبههای آزاد مسدود میکنند. انطباق دقیق بافت و رنگ نوار با پوشش رویه پنل، مرز قطعه را به یک امتداد طبیعی از خود سازه تبدیل میکند.
- پروفیلهای آلومینیومی باریک آنودایز: پروفیلهای لبه و نبشیهای مینیمال با ضخامت دیواره کمتر از یک میلیمتر، ظاهری مدرن ایجاد میکنند و استحکام فیزیکی بالایی در برابر ضربات مستقیم دارند. پوشش آنودایز مات (در رنگهای مشکی، دودی یا بژ) تضادی هندسی و کنترلشده در خط پایان ایجاد میکند که نگاه بیننده را از جزئیات لبه برشخورده فوم منحرف ساخته و خطوط محیطی سازه را شاقول و بینقص نشان میدهد.
- پروفیلهای شیاردار: کاربرد این فرمها ایجاد سایه منفی مهندسیشده در مرز تلاقی با سقف یا کف است؛ تکنیکی که تلورانسهای اجرایی و ناصافیهای دیوار را درون یک سایهروشن منظم محو میسازد.
خطاهای متداول در برش و اتصال ترمووال فومی و شیوههای رفع آن
تراکمپذیری مغزی فوم در کنار کشسانی روکش پلیمری، فرآیند نصب ترمووالهای فومی را به شدت نسبت به خطاهای مکانیکی و حرارتی حساس میکند. بروز نقصهای ساختاری در محل کات یا درزهای اتصال، بازتاب مستقیمی از ناسازگاری ابزار با خواص ترموفیزیکی متریال است. شناسایی ریشهای این خطاها و بهکارگیری راهکارهای اصلاحی متناسب، پایداری اتصالات را تضمین میکند.
چرا لبه روکش در محل کات دچار کشیدگی یا رنگپریدگی میشود؟
تغییر رنگ لبههای برشخورده به رنگ سفید یا کشیدگی لایه دکوراتیو (Stress Whitening) ناشی از عبور پلیمر از حد تسلیم الاستیک تحت اثر دو عامل رخ میدهد:
- کند شدن میکرونی لبه تیغه: به محض افت تیزی لبه کاتر، مکانیزم برش از «برش برشی خالص» به «کشش طولی» تغییر ماهیت میدهد. نوک کند تیغه، فیلم پیویسی را پیش از قطع کردن به درون بافت فوم میکشد. این کشش پیوندهای پلیمری روکش را باز کرده و با به دام انداختن ریزحبابهای هوا در ساختار لایه رویه، خط سفید مات و کشیده در لبه اسلات ایجاد میکند.
- زاویه حمله نامناسب ابزار: نفوذ تیغه با زاویه بیش از ۴۵ درجه، مؤلفه نیروی رو به پایین را افزایش داده و باعث لهیدگی لایه زیرین فوم پیش از برش روکش میشود. در نتیجه، روکش بدون تکیهگاه مانده و تحت فشار خمشی دچار پارگی نامنظم و تغییر رنگ میگردد.
شیوههای اصلاح و رفع: ۱. تعویض قطعهای تیغه پس از هر ۳ تا ۵ برش سراسری با کاترهای زاویه ۳۰ درجه کربنی بر پایه بلک اکسید. ۲. اصلاح سفیدشدگی جزئی با تابش حرارت ملایم و کنترلشده (دمای تقریبی ۵۰ تا ۶۰ درجه سانتیگراد به مدت ۲ ثانیه به وسیله سشوار حرارتی بدون تماس مستقیم) جهت بازگرداندن آرایش زنجیرههای پلیمری به حالت پیش از کشش.
چگونه فاصله و درزهای ناخواسته بیش از ۲ میلیمتر میان دو تایل را بپوشانیم؟
خطاهای ناشی از ناشاقولی شدید دیوار یا انحرافات تجمعی در نصب، گاه به درزهای فراتر از تلورانس فاق و زبانه (بیش از ۲ میلیمتر) منجر میشود. استفاده صرف از درزگیرهای مایع در این فواصل، به دلیل نشست مواد پس از خشک شدن، نتیجهای فرورفته و ناپایدار پدید میآورد.
- تکنیک تزریق باریکه مغزی (Sliver Infill): از ضایعات همجنس تایل، یک باریکه مقطعی بسیار نازک به اندازه شکاف ایجادشده به روش برش گونیایی تهیه کنید. این قطعه به دلیل یکسان بودن ضریب انبساط حرارتی و بافت، بهترین گزینه برای پرکردن فضاهای خالی ۲ تا ۵ میلیمتری است. قطعه پس از آغشتهشدن به مقدار بسیار محدودی چسب سیانوآکریلات در شکاف نشانده شده و با سنباده گرید ۶۰۰ همسطح میشود.
- ترمیم چندمرحلهای با بتونه اکریلیک و موم مات: در درزهای با بستر عمیق، لایه زیرین را تا عمق یک میلیمتر مانده به سطح، با ماستیک اکریلیک پایه آب انعطافپذیر مشکی یا قهوهای پر کنید. پس از تثبیت کامل ماستیک، لایه نهایی روکش را با موم اصلاحی سخت همرنگ گرههای چوب با استفاده از کاردک سیلیکونی پرداخت نمایید تا پیوستگی بافت رگهها بازسازی شود.
- استفاده از ژوئن دکوراتیو معکوس: در صورتی که خطا در امتداد یک درز کامل عمودی رخ داده باشد، باز کردن کنترلشده درز تا عرض ثابت و نصب یک نوار پیویسی یا آلومینیومی باریک با رنگ متضاد (نظیر مشکی مات یا برنزی) خطای ناخواسته را به یک خط ژوئن طراحیشده در الگو بدل میکند.
آیا استفاده از ارههای مکانیکی با دور بالا برای برش فوم ساختار پنل را ذوب میکند؟
بله. ارههای دیسکی نجاری و فارسیبرهای استاندارد با سرعت گردش ۳۰۰۰ تا ۶۰۰۰ دور در دقیقه کار میکنند. در این سرعت، اصطکاک میان دندانههای تیغه و پنل حرارتی فراتر از نقطه ذوب فوم پلیاستایرن یا پلیاتیلن (حدود ۸۰ تا ۱۱۰ درجه سانتیگراد) تولید میکند.
- آسیبهای ناشی از سرعت برشی بالا: حرارت آنی منجر به فروریزش سلولهای فوم (Thermal Cavitation)، ذوب شدن موضعی هسته، چسبیدن برادههای پلاستیکی سوخته به لبه روکش و ایجاد گودی ناخواسته در زیر پوسته لمینت میشود. این خلأ ساختاری، تکیهگاه زیرین روکش را از بین برده و لبهها را در برابر ضربه کاملاً شکننده میسازد.
- شرایط مجاز استفاده از ابزارهای دورانی: در صورت الزام به استفاده از اره مکانیکی جهت برشهای با تیراژ بالا، سیستم برش باید واجد سه مشخصه فنی مشخص باشد: ۱. استفاده از دستگاههای مجهز به دیمر کنترل سرعت و کاهش دور موتور به زیر ۱۵۰۰ دور در دقیقه. ۲. بهکارگیری تیغههای مخصوص آلومینیوم و پلکسیگلاس با زاویه دندانه منفی (Negative Rake Angle) و تعداد دندانه بالا (بیش از ۸۰ دندانه) به منظور برادهبرداری سرد و ممانعت از درگیر شدن عمقی دندانهها با فوم. ۳. افزایش نرخ پیشروی خطی تایل (Feed Rate) جهت جلوگیری از توقف تیغه در یک نقطه و به حداقل رساندن زمان تبادل حرارت میان فلز و پلیمر.
مکملهای ساختاری و ابزارهای تکمیلی خطوط شکست دکوراتیو
اجرای مرزهای انتهایی، خطوط انفصال و کنجهای سازهای بدون ادوات تکمیلی، لبههای آسیبپذیر فوم را در برابر فرسایش محیطی و ضربات مکانیکی بدون محافظ رها میکند. استفاده از پروفیلهای فرمدهی و تجهیزات کمکی، افزون بر پوشش خطاهای احتمالی کارگاهی، ساختار خطوط شکست را به بخش یکپارچهای از طراحی معماری داخلی تبدیل میکند.
انواع پروفیلهای کنج، ابزارهای فارسیکُن دستی و روانکنندههای کات دقیق فوم
۱. پروفیلهای کنج و خطوط گذار دکوراتیو:
- پروفیلهای نبشی L شکل: این قطعات با لبههای تخت یا گرد در کنجهای بیرونی ۹۰ درجه نصب میشوند. ساختار صلب این پروفیلها (آلومینیوم آنودایز مات یا پلیاستایرن فشرده مقاوم) مانع از دفرمه شدن بافت اسفنجی فوم در اثر برخورد اجسام شده و خط شکست را شاقول و کشیده نشان میدهد.
- پروفیلهای ژوئن میانی (T شکل و H شکل): در دیوارهای طویل، ایجاد درزهای ژوئن مهندسیشده مانع از اعوجاج ناشی از تنشهای انبساطی میشود. این پروفیلها انتهای هر بخش را مهار کرده و مرزی مدرن میان پنلهای مجاور به وجود میآورند.
- پروفیلهای قاببندی پایانی (U شکل): برای بخشهایی از دیوار که به صورت معلق خاتمه مییابد یا با متریالهای غیرهمسطح تلاقی دارد، مقطع باز فوم را درون بستر خود مسدود کرده و نمایان بودن بافت متخلخل داخلی را به طور کامل متوقف میکنند.
۲. ابزارهای فارسیکُن دستی تخصصی:
- جعبه فارسیبر هدایتشونده: شیارهای راهنما در زوایای دقیق ۴۵ و ۹۰ درجه، خطای لرزش دست را در برشهای مقطعی مهار میکنند. نمونههای مجهز به گیرههای نگهدارنده با پد نرم، تایل فومی را بدون لهشدگی اسلاتها تثبیت کرده و پایداری هندسی مقطع برش را تضمین مینمایند.
- رندههای زاویهساز دستی: این ابزارها با تیغههای V شکل قابل تنظیم، امکان شیارزنی در پشت پنل جهت اجرای کنجهای داخلی یکپارچه و تراش پخهای میکرونی در لبههای اتصال را بدون نیاز به دستگاههای برقی فراهم میسازند.
۳. روانکنندههای کات دقیق فوم:
- روانکنندههای خشک پایه سیلیکون: اصطکاک جانبی تیغه با بافت الاستیک فوم در برشهای ضخیم، باعث جمعشدگی سلولها و ناپایداری خط برش میشود. اعمال لایهای بسیار نازک از اسپری سیلیکون خشک یا موم جامد بر بدنه تیغه کاتر، ضریب اصطکاک لغزشی را به حداقل رسانده و برش را پیوسته و روان میسازد.
- محلولهای فاقد حلالهای نفتی: هرگونه روانکننده مصرفی باید کاملاً عاری از ترکیبات فرار هیدروکربنی، بنزن یا مشتقات روغنی سنگین باشد تا از حلشدن بافت فوم، لکهدار شدن روکش پیویسی و تداخل با فرآیند چسبندگی درزگیرها ممانعت به عمل آید.
نتیجهگیری جامع
دستیابی به خطوط اتصال محو و زوایای هندسی بدون نقص در نصب ترمووالهای فومی، وابسته به کنترل فشار فیزیکی و شناخت رفتار الاستیک متریال است. جایگزینی ابزارهای پهن ساختمانی با کاترهای زاویه ۳۰ درجه، اجرای پخ منفی در فارسیبرها و استفاده از تکنیک تخلیه شیاری V-Groove، ساختار آسیبپذیر فوم را در برابر فرورفتگی ایمن میسازد. در نهایت، تلفیق پروفیلهای مینیمال آلومینیومی در مرزهای پیرامونی با درزگیرهای مات همپایه، ضامن خلق فضایی لوکس، پایدار و با استانداردهای ماندگار معماری مدرن خواهد بود.
محصولات ترمووال
همهٔ محصولات این دسته ترمووال پاستیلی رولیاز ۷۷۶,۰۰۰ تومان
- ترمووال بهینا کرم طرح سنگ کد L11-35۱,۹۲۶,۰۰۰ تومان قیمت نقدی: ۱,۷۳۳,۴۰۰ تومان
- ترمووال بهینا قهوه ای طرح چوب کد L13-88۱,۶۷۶,۰۰۰ تومان قیمت نقدی: ۱,۵۰۸,۴۰۰ تومان
- پنل چوبی روکش PVCاز ۲,۶۳۰,۰۰۰ تومان
- ترمووال پلی اورتان مدل UP-033۶,۵۱۸,۰۰۰ تومان قیمت نقدی: ۵,۸۶۶,۲۰۰ تومان
- ایزیا پنل با روکش چوب راش 00301037تماس بگیرید
- ترمووال اصفهان پنل کد 87123تماس بگیرید
- ترمووال اصفهان پنل کد 87121تماس بگیرید


این مقاله را برای کسی که در حال بازسازی است بفرستید:


پرسش یا تجربهای دربارهٔ این موضوع دارید؟